Artykuł sponsorowany
Dlaczego gabaryt i wysięg oprawki w rewolwerze decydują o sztywności i powtarzalności toczenia
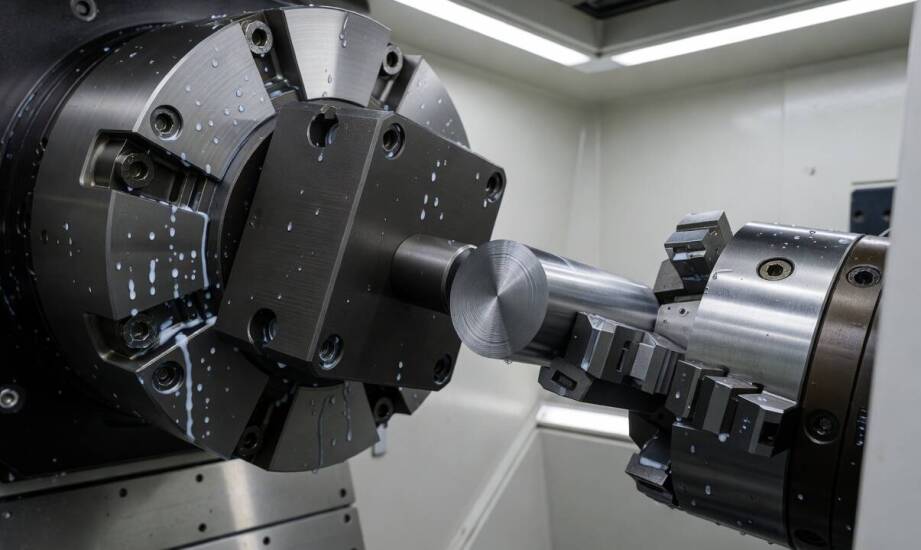
Ten sam detal i identyczne narzędzie skrawające dają często zupełnie różne rezultaty w toczeniu CNC. Wynika to ze zmiany długości wysięgu oprawki w głowicy rewolwerowej. Zmiana punktu podparcia oraz parametrów geometrycznych korpusu bezpośrednio wpływa na mechanikę całego procesu. Dłuższy wysięg automatycznie zwiększa ramię dźwigni i ułatwia wzbudzenie drgań pod wpływem sił skrawania. Wybór odpowiedniego gabarytu decyduje w efekcie o stabilności obróbki i możliwości utrzymania wąskich tolerancji wymiarowych w produkcji seryjnej.
Przeczytaj również: Kiedy warto skorzystać z usług adwokata w sprawie alimentów?
Wpływ wymiarów na sztywność układu
Narzędziowe systemy mocowania zgodne z normą DIN 69880 występują w wielu wariantach, obejmujących m.in. rozmiary VDI 20, VDI 25, VDI 30, VDI 40, VDI 50 oraz VDI 60. Wartość ta określa średnicę cylindrycznego trzonka wchodzącego do gniazda obrabiarki. Większa średnica chwytu podnosi moment bezwładności przekroju, co bezpośrednio zwiększa sztywność na zginanie podczas skrawania zgrubnego. Krótsze wersje korpusów gwarantują znacznie mniejszy wysięg narzędzia względem punktu zamocowania w głowicy maszyny.
Przeczytaj również: Które taśmy opakowaniowe mają najlepsze parametry klejenia?
Masa własna elementu mocującego wpływa bezpośrednio na moment bezwładności oraz zmianę częstotliwości własnej układu. Cięższy i masywniejszy detal przesuwa granicę stabilności w kierunku wyższych sił skrawania, utrudniając wpadanie w szkodliwy rezonans. Mechanika odkształceń wykazuje, że ugięcie narzędzia rośnie proporcjonalnie do sześcianu długości wysięgu niepodpartego. Podwojenie długości wystającego elementu skutkuje zatem niemal ośmiokrotnym spadkiem sztywności statycznej. Zaledwie kilkumilimetrowe wydłużenie części roboczej powoduje natychmiastowy wzrost amplitudy drgań przy niezmienionych parametrach posuwu.
Przeczytaj również: Jakie są najnowsze trendy w produkcji wyrobów ze stali nierdzewnej?
Wersje krótkie zapewniają bardzo stabilne mocowanie kosztem mniejszego zasięgu roboczego. Takie rozwiązanie dominuje przy obróbce ciężkiej, gdzie kluczowe staje się bezpieczne odprowadzenie wysokich obciążeń. Wersje przedłużone umożliwiają obróbkę głębokich otworów lub docieranie do trudno dostępnych miejsc obrabianego materiału. Geometria o dużym zasięgu wymusza jednak redukcję głębokości skrawania albo zastosowanie systemów wyposażonych w mechanizmy antywibracyjne.
Skutki nadmiernego wysięgu narzędzia
Zbyt duża część niepodparta zwiększa bicie promieniowe ostrza i widocznie pogarsza chropowatość powierzchni po toczeniu. Siły oporu wywołują sprężyste ugięcie, które kumuluje się podczas kolejnych przejść maszyny. Zjawisko to prowadzi do zauważalnego rozrzutu wymiarowego w partii produkcyjnej. Powstające wibracje przyspieszają również przedwczesne stępienie lub wykruszenie się płytek wieloostrzowych.
Pozycja osprzętu w głowicy rewolwerowej modyfikuje wektor obciążenia względem głównej osi mocowania. Obciążenie promieniowe występujące podczas rowkowania poprzecznego generuje znacznie większy moment zginający niż siły działające wzdłużnie. Obróbka zewnętrzna wymaga stosowania jak najkrótszych wariantów oprawek, by zminimalizować ryzyko wpadnięcia detalu w drgania. Wytaczanie głębokich otworów wewnętrznych wymusza użycie dłuższych korpusów. Taki układ wymaga precyzyjnego skorygowania parametrów obróbczych.
Zgodność wymiarowa gniazda w rewolwerze z gabarytem chwytu to techniczny fundament stabilnej pracy obrabiarki. Zastosowana oprawka VDI wymaga upewnienia się, że nominalna średnica trzonka idealnie odpowiada rozmiarowi otworu w gnieździe tokarki. Wykorzystywany mechanizm zaciskowy, oparty na ząbkowanym profilu i sworzniu ustalającym, gwarantuje precyzyjne pozycjonowanie osi. Niewłaściwy dobór rozmiaru uniemożliwia sztywne zamocowanie i generuje niebezpieczne luzy. Hurtownia MM-TOOLS ŚPIEWAK dostarcza certyfikowane elementy wyposażenia maszyn, co pozwala wyeliminować ryzyko błędnego spasowania podzespołów w tokarkach pracujących w regionalnych zakładach obróbczych.
Sposób doprowadzenia chłodziwa wpływa na stabilność termiczną procesu i prawidłową ewakuację wiórów. Chłodzenie wewnętrzne kierowane bezpośrednio przez kanały w narzędziu skutecznie odbiera ciepło ze strefy cięcia. Ciśnieniowy strumień zmniejsza tarcie i obniża ryzyko wibracji wywołanych przegrzaniem materiału. Zewnętrzne podawanie chłodziwa sprawdza się przy krótkim zasięgu, ponieważ przy długich narzędziach płyn często nie dociera na samą krawędź skrawającą.
Kompletacja oprzyrządowania tokarskiego wymaga oceny całego układu kinematycznego. Sztywność bazowa wynika bezpośrednio z proporcji między długością korpusu a grubością trzonka wchodzącego w rewolwer. Krótsza i masywniejsza konstrukcja oferuje najwyższą powtarzalność przy wymagających cyklach zgrubnych. Rozwiązania wydłużone sprawdzają się w sytuacjach, gdy specyficzna budowa detalu uniemożliwia bliskie podejście głowicy maszyny. Umiejętne zbalansowanie tych parametrów zapewnia utrzymanie wąskich tolerancji kształtu bez względu na stopień twardości skrawanego stopu.
Kategorie artykułów
Polecane artykuły

Benzokaina w glicerolu – kluczowe informacje dla przemysłu farmaceutycznego

Jakie materiały są najlepsze do produkcji toreb na laptopa?

Jakie są różnice między różnymi typami klimatyzatorów dostępnych na rynku?
